2026-10-28
La mayoría de los fallos de unión en una línea de PET EVA no son causados por la película en sí. Son causados por una orden de compra que especificaba el espesor pero nunca mencionaba el peso de la capa de EVA. Dos rollos pueden etiquetarse como "35 micrones" y aún así comportarse de manera completamente diferente: uno sella a 95 grados Celsius con una cáscara de 10 N/25 mm, el otro necesita 115 grados y deja un borde borroso que se levanta después del troquelado.
Primero, la versión corta: la película para laminar PET EVA es una construcción de dos capas, un soporte de PET orientado biaxialmente más un sellador de EVA termofusible, y casi todas las decisiones de rendimiento residen en la capa de EVA. Fije el calibre de PET, el peso de la capa de EVA en gramos por metro cuadrado, la ventana de activación y un objetivo de pelado antes de que alguien hable sobre el acabado de la superficie. Las secciones siguientes explican qué cambia cada número en la línea y dónde se encuentran los riesgos reales de compra.
La película se construye a partir de dos capas extruidas unidas en una sola pasada:
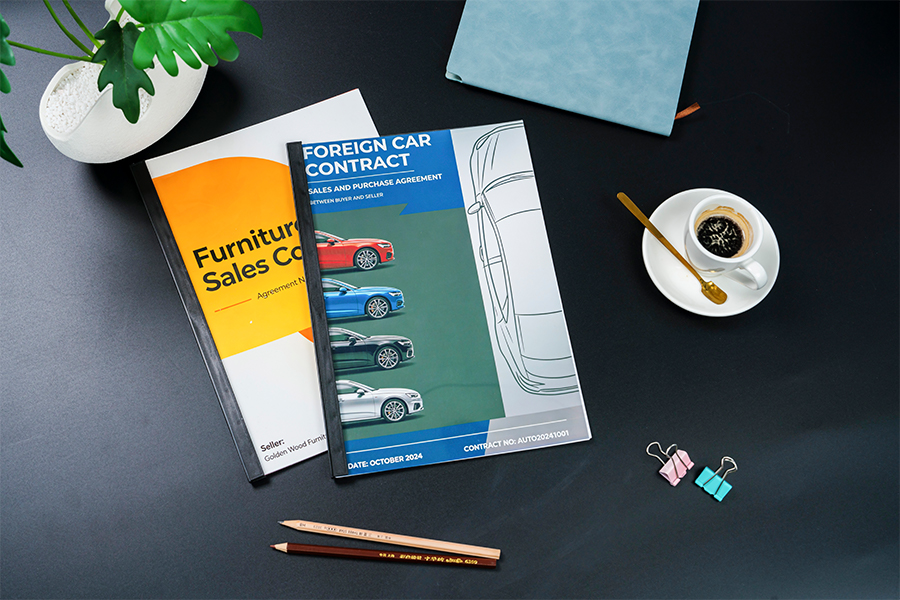
Esa estructura es la razón por la que el PET EVA se comporta de manera diferente al BOPP EVA. El BOPP es más blando y económico por metro cuadrado, y sigue siendo la respuesta adecuada para cubiertas de libros flexibles y bolsas de oficina ligeras. El PET mantiene una hoja más plana, resiste mejor la curvatura en tableros pesados y mantiene su brillo después de una manipulación repetida, razón por la cual las tarjetas rígidas, los menús, las tarjetas de identificación y los envases premium tienden a especificarse en PET.
 Película en rollo de laminación térmica BOPET EVA Película en rollo de EVA a base de PET para hojas impresas, que combina planitud y brillo con unión a baja temperatura para tarjetas rígidas, menús y embalajes premium. Ver producto →
El copolímero EVA se ablanda y fluye aproximadamente entre 25 y 35 grados Celsius por debajo de los recubrimientos de extrusión de LDPE y alrededor de 45 grados por debajo de los selladores a base de PP. En una laminadora de rollo, esa brecha se traduce en tres efectos prácticos: velocidad de línea más rápida porque el rodillo necesita un tiempo de permanencia más corto para alcanzar la temperatura de unión, menos tensión térmica en el sustrato, por lo que es mucho menos probable que el papel estucado y las hojas impresas digitalmente se doblen o ampollen, y una ventana de proceso más amplia en superficies de baja energía, como las tintas offset curadas con UV.
Vale la pena exponer claramente el equilibrio. EVA es más suave que el LDPE, por lo que el laminado terminado tiene menor resistencia al calor y un mayor riesgo de bloqueo si los rollos se almacenan calientes. También es más sensible a la humedad antes de su uso. Ninguno de los problemas es fatal, pero ambos deben incluirse en sus instrucciones de almacenamiento y manipulación y no en una reclamación seis meses después.
El espesor por sí solo es una especificación débil. La siguiente tabla enumera los parámetros que realmente determinan si un rollo funciona en su máquina.
| Parámetro | rango típico | que cambia |
|---|---|---|
| Grosor del soporte de PET | 12 a 23 micras | Rigidez, resistencia al rizo y retención del brillo; El PET más grueso resiste el levantamiento de los bordes en tableros pesados. |
| Peso de la capa de EVA | 15 a 40 g/m2 | Resistencia al pelado y temperatura mínima de sellado. Por debajo de unos 18 g/m2 la fuerza de unión disminuye rápidamente. |
| Espesor total de la película | 25 a 75 micras | Sensación de la mano y costo. Es el número que citan la mayoría de los compradores y el menos informativo por sí solo. |
| Temperatura de activación | 85 a 105ºC | Ajuste de rodillos y velocidad de línea. Demasiado bajo produce un vínculo débil; demasiado alto provoca rizos y una textura de piel de naranja. |
| Resistencia al pelado en papel estucado | 8 a 12 N/25 mm | Ya sea que el borde se levante después de troquelar, doblar o marcar. |
| Núcleo, ancho y largo del rollo. | Núcleo de 25,4 o 76 mm; De 300 a 1.600 mm de ancho | Ajuste de la máquina, frecuencia de cambios y desperdicio en el extremo del rollo. |
El peso del abrigo es la palanca que la mayoría de los compradores subestiman. La resistencia al pelado aumenta bruscamente entre 15 y 25 g/m2, luego se aplana: pagar 36 g/m2 en un tablero revestido liso generalmente compra muy poca adherencia adicional en comparación con 28 g/m2. Si desea una visión más profunda de cómo se define y mide el espesor, esta nota sobre La esencia del espesor de la película laminada. es una referencia útil.
Terminar es la última decisión, no la primera. Una vez que se fijan el calibre del soporte y el peso de la capa, el tratamiento de la superficie determina el aspecto de la lámina laminada y cómo sobrevive a la manipulación. El brillo es el valor predeterminado para menús, portadas de libros y tarjetas de venta minorista porque profundiza el contraste de la impresión. Los acabados mate y de tacto sedoso reducen el brillo y las marcas de huellas dactilares, lo cual es importante en elementos muy táctiles, como menús y paneles de control. Los grados de claridad cristalina se eligen cuando la película se asienta sobre una impresión blanca o clara y cualquier neblina haría que la imagen se vuelva gris.
Más allá de la apariencia, los grados funcionales resuelven problemas de proceso específicos: películas compatibles con láser para impresión digital basada en tóner, películas de borrado en seco y de pizarra para superficies reutilizables, películas de capa dura y resistentes a rayones para tarjetas que pasan por muchas manos, películas antiestáticas para documentación electrónica y de salas blancas, películas anti-UV para señalización exterior y películas separables para protección temporal que deben despegarse limpiamente. Hacer coincidir el grado con el sustrato es más importante que hacerlo con el folleto.
 Película laminada térmica PET EVA brillante Película en rollo de PET/EVA de alto brillo para impresiones fotográficas, portadas y gráficos de exhibición, que ofrece claridad y protección de superficies en laminadoras de rollo calentadas. Ver producto →
El PET EVA térmico sigue siendo la opción más barata y resistente por metro cuadrado para papel, cartón y la mayoría de impresiones offset o de tóner. La película para laminación en frío utiliza un adhesivo sensible a la presión que se aplica a temperatura ambiente, por lo que es la opción más segura cuando la tinta o el sustrato no pueden soportar el calor: papeles fotográficos, impresiones de inyección de tinta de látex y solvente, materiales sintéticos sensibles al calor y acabados en sitio donde un ciclo de calentamiento no es práctico.
Una regla práctica utilizada por muchos convertidores: si la hoja se curva después de una sola pasada a 100 C, o si la impresión contiene una gran cobertura de tóner que se agrieta con el calor, cambie el trabajo a película fría en lugar de bajar aún más la temperatura del rodillo. Una unión fría que se mantiene vale más que una unión térmica que luce perfecta en la muestra y falla en la plataforma.
Cuando el problema es el sustrato y no la configuración, un grado de unión más alto es la solución más limpia que aumentar la temperatura del rodillo. Las películas formuladas para tintas difíciles y cartones revestidos existen exactamente por esta razón, y resuelven el levantamiento de bordes sin la penalización de curvatura que conlleva el calor adicional.
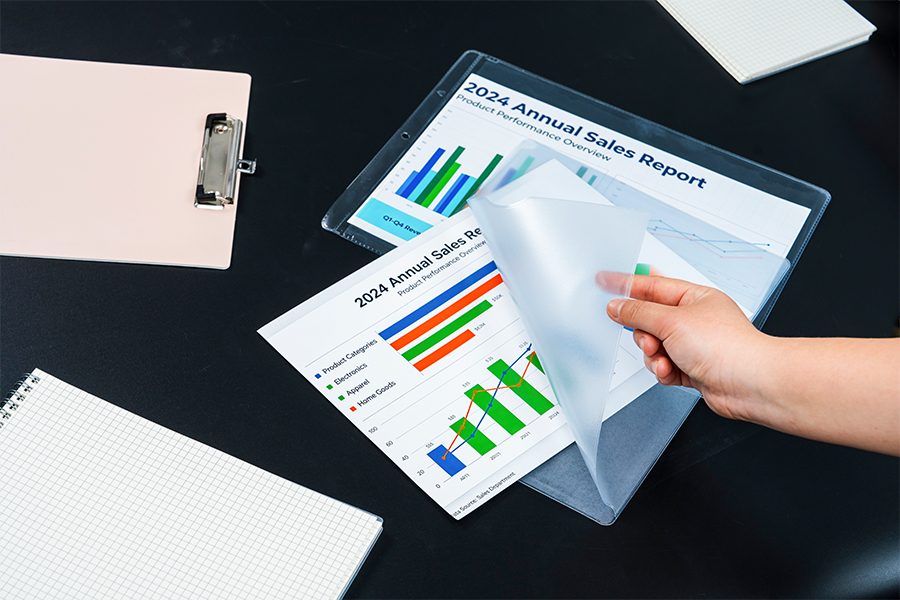
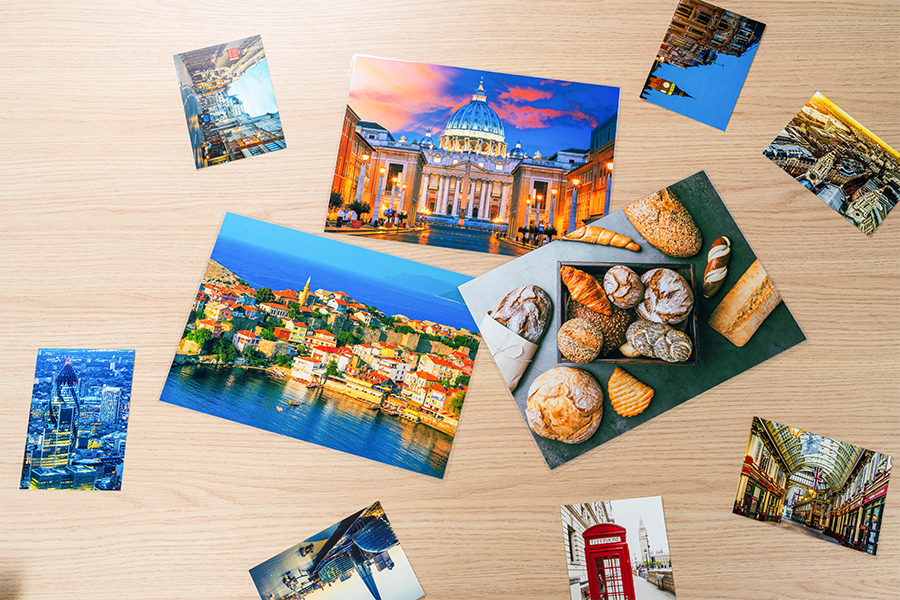 Película de laminación térmica de alta adherencia para impresiones difíciles Película de laminación adhesiva para tóner digital, impresiones fotográficas a base de aceite y cobertura intensa de tinta, que ayuda a prevenir el levantamiento de bordes y la delaminación en sustratos difíciles. Ver producto →
La consistencia rollo a rollo es lo que separa a un proveedor de una muestra. Pregunte por la banda de tolerancia del peso de la capa, el método de prueba de pelado utilizado, la trazabilidad del lote hasta el proceso de extrusión, la política de empalme por rollo y una recomendación de almacenamiento por escrito que cubra la temperatura, la humedad y la vida útil. Estas cinco respuestas le dicen más sobre una fábrica que un catálogo.
La capacidad y el equipamiento también importan. WONLAMI, por ejemplo, opera 10 líneas de laminado y revestimiento por extrusión en sus plantas de China y Tailandia con una producción anual superior a 30.000 toneladas y más de 25 años de experiencia en revestimiento por extrusión; el perfil de empresa y fábrica enumera el equipo y la cobertura del certificado con más detalle. Para un comprador que ejecuta una línea de conversión continua, ese tipo de redundancia es lo que evita que el cierre de un solo sitio se convierta en su cierre.
Productos recomendados
Fabricantes mayoristas de rollos de película de laminación



 English
 русский
 Español
 Português