2026-10-14
Un equipo de marca aprueba una caja porque el logo negro parece húmedo y profundo. Tres semanas después, las cajas llegan con un aspecto plano y gris. Nada en el tablero cambió; el operador simplemente cargó un rollo de película mate de 32 micrones en lugar de la película brillante de 25 micrones para la que se aprobó la prueba, y la lectura de brillo de 60 grados cayó desde mediados de los 90 a menos de 15 unidades de brillo.
Primero, la respuesta corta: especifique una película de laminación de alto brillo cuando la profundidad del color, el contraste y el reflejo sean el punto central del producto, y especifíquelo mediante unidades de brillo medidas y espesor de micras en lugar de palabras como "brillante". Cambie a una película mate, de tacto sedoso o antideslumbrante en el momento en que la superficie se pueda leer bajo la iluminación de la oficina, tocarse durante todo el día o escribir sobre ella.
A continuación se explica cómo se mide realmente el brillo, qué se encuentra dentro de una película de alto brillo, cómo escribir las especificaciones de compra y qué defectos hay que tener en cuenta en la línea.
El brillo es un número, no un adjetivo. En películas plásticas se lee con un medidor de brillo en la geometría de 60 grados definida en ASTM D2457 y se expresa en unidades de brillo (GU). La claridad es una propiedad completamente diferente, medida como turbidez según ASTM D1003, razón por la cual una película puede ser cristalina y aun así no tener un alto brillo.
Los proveedores normalmente indican rangos en lugar de cifras únicas: aproximadamente de 90 a 100 GU para películas térmicas de alto brillo, de 85 a 92 GU para brillo estándar, de 30 a 40 GU para tacto sedoso y por debajo de 15 GU para mate. Trate esas bandas como indicativas. Una película adherida demasiado fría a menudo indica entre 70 y 80 GU incluso cuando el rollo se vendió como de alto brillo, porque el adhesivo nunca se moja completamente contra la hoja impresa y la superficie mantiene una textura tenue de piel de naranja. Confirme siempre con su propio medidor en una hoja terminada.
Casi todos los rollos de película para laminación térmica tienen una construcción de dos capas: una base de poliéster BOPET o BOPP y un revestimiento adhesivo termofusible de EVA. El EVA hace el trabajo de unión; la película base hace el trabajo óptico.
El brillo que ve es la superficie superior de la capa de EVA después de que se derrite y se vuelve a solidificar contra el rodillo laminador. Es por eso que el acabado del rodillo, la temperatura de fusión y la velocidad de la línea tocan la lectura final. El núcleo BOPET, comúnmente de 12 a 15 micrones en una película terminada de 25 a 35 micrones, proporciona rigidez, estabilidad dimensional a través de la zona de calor y la claridad que permite que el color impreso se vea sin un tono gris.
Una película base con baja rugosidad superficial y pocas partículas deslizantes internas dispersa menos luz, y una luz menos dispersa significa mayor brillo y menor turbidez con el mismo espesor. Si un rollo ofrece una buena fuerza de unión pero un acabado opaco, la razón suele ser la película base, no el adhesivo.
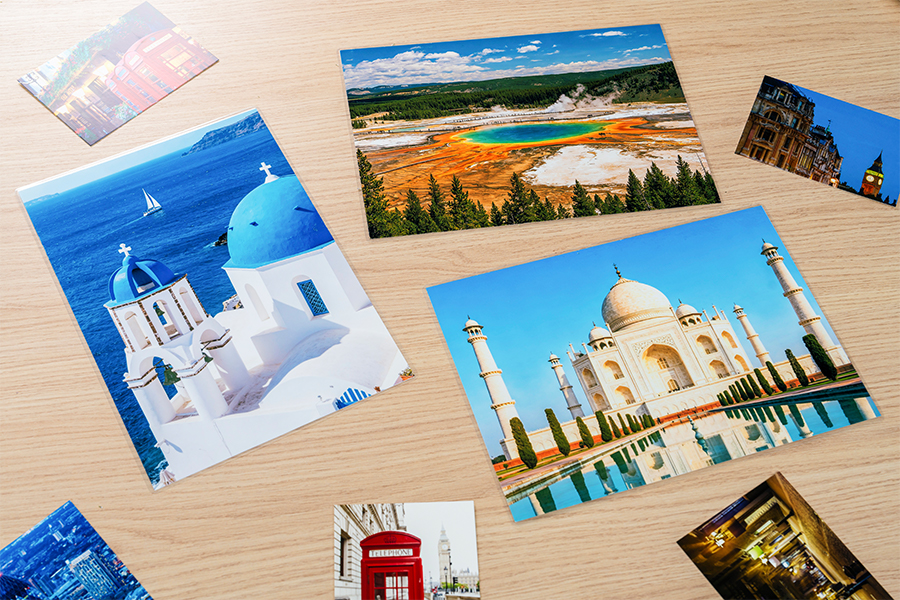
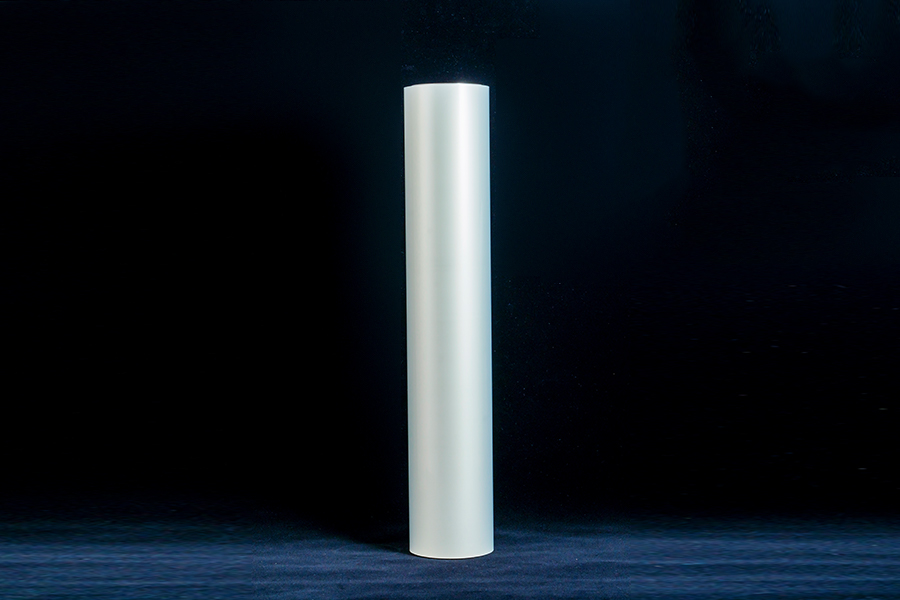 Película en rollo de laminación térmica brillante para protección de impresión Película en rollo PET/EVA para laminación térmica de impresiones, fotografías, menús y embalajes, que ofrece alto brillo, sellado impermeable y resistencia a los arañazos. Ver producto →
Ambas rutas pueden llegar a la misma banda de brillo; la diferencia es cómo se forma el vínculo. La laminación térmica funde el EVA a aproximadamente 95 a 115 grados Celsius en el punto de contacto, por lo que la unión es inmediata, la hoja se puede recortar de inmediato y el papel o cartón impreso en offset suele ser bueno. La laminación en frío utiliza un adhesivo sensible a la presión: sin calor en absoluto, lo que lo convierte en la ruta práctica para impresiones con tóner, etiquetas impresas térmicamente y sustratos sensibles al calor, pero la adhesión total se desarrolla al cabo de varias horas y es más probable que los bordes se levanten si la hoja se recorta demasiado pronto. Si estás pesando los dos, la diferencia entre laminación térmica y fría Todo se reduce a calor versus presión-tiempo.
El alto brillo también es una decisión equivocada en tres situaciones específicas: en cualquier superficie donde se lee bajo una lámpara de techo, debido al deslumbramiento; cualquier superficie que se manipule constantemente, porque las huellas dactilares y los rayones finos se notan más; y cualquier cosa sobre la que se pueda escribir con bolígrafo, porque la tinta salta sobre una película suave. El tacto mate y sedoso maneja mejor esos trabajos, y un revestimiento resistente a los rayones o antideslumbrante es un camino intermedio razonable cuando aún desea profundidad de color.
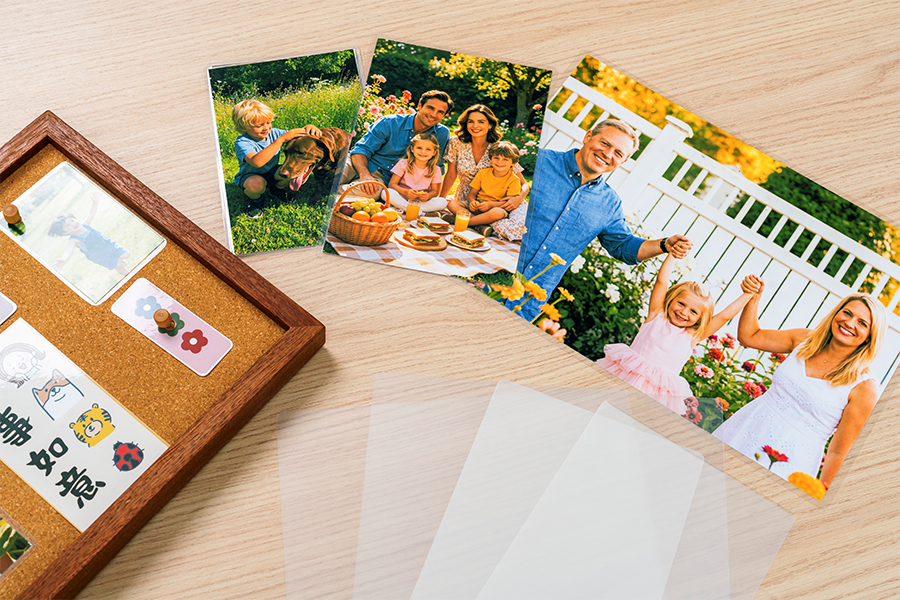 Película laminada brillante para tarjetas de identificación y medios impresos Película brillante PET/EVA para laminar tarjetas de identificación, fotografías, documentos y tarjetas de visita, disponible en bolsas o rollos con variantes opcionales mate, seda y antiestática. Ver producto →
La película se compra por rollo, por lo que una pequeña cantidad de cifras deciden si el trabajo se realiza correctamente: banda de brillo medida y método de prueba, espesor final en micras, ancho y largo del rollo, diámetro del núcleo, tipo de adhesivo y el tratamiento de la superficie si está imprimiendo en la película. El grosor es la palanca más rápida para lograr rigidez: 25 a 32 micras se adaptan al papel offset de hasta aproximadamente 200 g/m2, 35 a 43 micras dan a las cubiertas y menús pesados la rigidez que necesitan, y 75 micras y más pertenecen a las tarjetas que se manipulan todos los días.
| terminar | Brillo de 60 grados (GU) | Uso típico | Compensación para planificar |
|---|---|---|---|
| Alto brillo, BOPET y EVA | 90-100 | Cajas de cosméticos, fundas, carpetas, tarjetas. | Muestra huellas dactilares, polvo y rayones finos. |
| Brillo estándar | 85–92 | Laminación general de oficina, portadas de libros. | Profundidad de color ligeramente más suave que el alto brillo. |
| Alto brillo con capa dura | 88–96 | Sobres manejados diariamente, tarjetas de menú. | Mayor costo de película, ventana de proceso más ajustada |
| Toque de seda | 30–40 | Embalajes premium, tarjetas de visita. | Negros más suaves, más difíciles de limpiar |
| mate | 8-15 | Material de lectura, etiquetas, superficies para escribir. | Reduce la profundidad del color en tinta oscura. |
El mate perdona el polvo, las burbujas y las leves ondulaciones. Una superficie de alto brillo los pone a todos bajo el foco de atención, por lo que la ventana de proceso es realmente más estrecha.
El secado previo de la tabla, la limpieza de las hojas y la desaceleración de la línea son los tres cambios que resuelven la mayoría de estos problemas antes de que alguien toque el dial de temperatura.
Comprar una película sin un informe de prueba es una conjetura. Pregunte por el rango de brillo y el método detrás de él, la turbidez, la resistencia al pelado en newtons por 15 mm, la tolerancia de espesor y ancho, el diámetro interno del núcleo y el número de lote en cada caja para poder rastrear el problema. Si la película se imprimirá en lugar de usarse como capa superior, pregunte por el nivel de dinas, porque la adhesión de la tinta por debajo de aproximadamente 38 dinas por centímetro no es confiable.
La capacidad importa una vez que se aprueba una especificación. WONLAMI, por ejemplo, afirma tener más de 25 años de experiencia en revestimiento por extrusión, plantas en Yixing y Tailandia, y una producción anual superior a 30.000 toneladas en 10 líneas de revestimiento por extrusión, 29 cortadoras automáticas y cuatro líneas de envasado; el piso de producción Las páginas describen esa huella con más detalle. Cualquiera que sea el proveedor, la disciplina es la misma: tomar muestras, medir, aprobar una tarjeta de control y luego sujetar cada rollo entrante a ella.
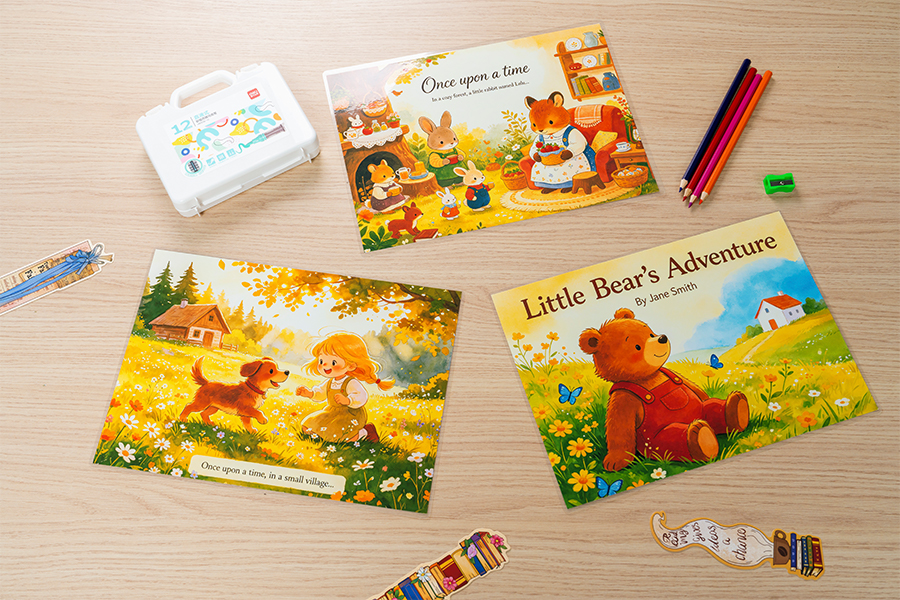 Película laminada resistente a rayones para superficies comerciales de alta fricción Film laminador de PET con nano recubrimiento resistente a rayones para menús, paneles de control, avisos y displays, que ofrece dureza 3H y alta transparencia. Ver producto →
Productos recomendados



 English
 русский
 Español
 Português