2026-11-11
Se pueden etiquetar dos rollos como brillantes y aún así estar separados por 20 unidades de brillo, y el espacio solo aparece después de la laminación, como una capa lechosa sobre una cubierta oscura, un rizo en el borde de la hoja o una red que sigue envolviéndose alrededor del rodillo calentado. Un rollo de laminación brillante consta en realidad de tres decisiones apiladas una encima de la otra: el objetivo de brillo y el ángulo en el que se mide, la estructura de la película (una base de BOPET o BOPP que lleva una capa termofusible de EVA) y el ajuste mecánico entre el rollo y la máquina. El tercero todavía decide si el trabajo genera dinero, incluso cuando los dos primeros tienen razón.
El brillo es una óptica, no un nombre de acabado. Se informa en unidades de brillo (GU) medidas en un ángulo fijo: 60° para la mayoría de los trabajos con películas, 20° cuando la superficie es muy nítida y 85° para superficies de poco brillo. La lectura depende de qué tan suave sea la película base, cómo la terminó el rodillo enfriador durante la extrusión y qué tan uniformemente se humedece el adhesivo. Una película de 100 GU y una película de 88 GU parecen idénticas en una muestra pequeña; en una tirada de 500 hojas de folletos en tinta oscura, el inferior comienza a verse levemente borroso.
En máquinas calentadas, la película base es el anclaje práctico. Un rollo de laminado térmico brillante construido con BOPET-EVA o BOPP-EVA cubre la mayoría de los trabajos offset y digitales, y es el comportamiento de fusión de esa capa adhesiva, no el brillo, lo que establece la velocidad máxima de la línea.
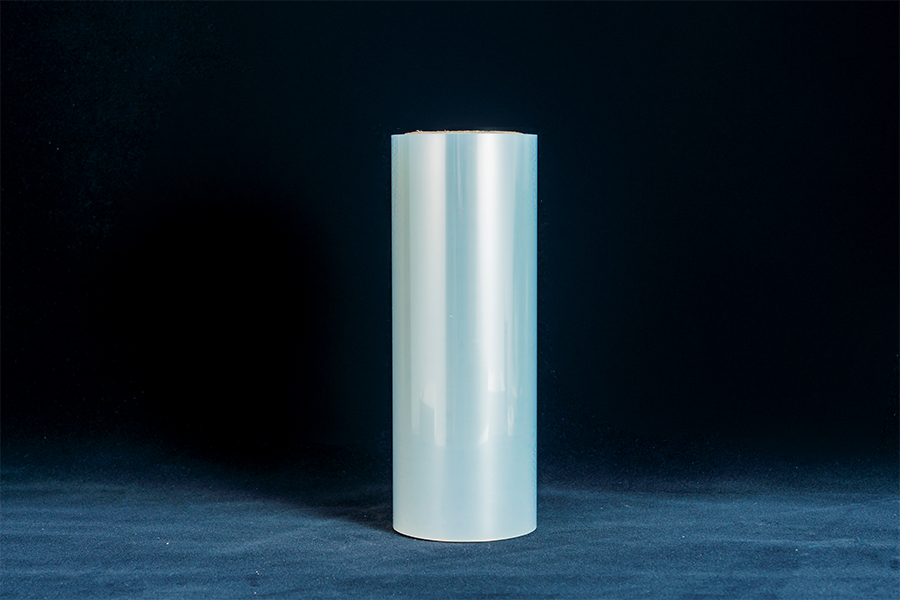
 Película en rollo de laminación térmica brillante Un rollo brillante de PET/EVA para laminación offset y digital, con opciones indicadas de brillo, espesor, ancho y núcleo para verificar los requisitos de velocidad de línea y acabado. Ver producto →
Una cotización que dice sólo "brillante" no le da nada que inspeccionar a su llegada. Solicite un rango de brillo, el ángulo de medición y el método de prueba; ASTM D2457 e ISO 2813 son las referencias habituales. La siguiente información es lo que las hojas de datos de películas en rollo comerciales suelen citar para cada familia de superficies.
Lecturas típicas de brillo a 60° por tipo de superficie
Los rangos reflejan valores comúnmente citados en las hojas de datos de películas comerciales, no un solo lote medido. Confirma el mínimo garantizado con el certificado de análisis de tu proveedor.
Dos comprobaciones que vale la pena hacer antes de un pedido grande: calibre su medidor de brillo en la loseta de referencia y mida la hoja laminada sobre el mismo parche impreso cada vez. Un sólido oscuro se leerá de forma diferente que un material desnudo con la misma película, porque la luz reflejada pasa a través de la película dos veces en el área impresa.
Un rollo de plastificación brillante no es un solo material. Es una película base, una capa adhesiva termofusible y, normalmente, una parte posterior tratada o modificada con deslizamiento, enrollada bajo tensión controlada. Cada capa hace un trabajo diferente y sólo la cara exterior decide el brillo.
Pila de capas simplificada de un rollo térmico brillante de una cara. Las películas frías reemplazan la capa de EVA con un adhesivo sensible a la presión más un revestimiento.
El espesor de la película base impulsa la rigidez y la estabilidad dimensional bajo calor. El peso de la capa de EVA influye en la fuerza de la unión y en la cantidad de turbidez que gana la hoja terminada. El tratamiento de la parte posterior decide si el rollo se desenrolla limpiamente a gran velocidad o se bloquea en el carrete. Cuando un rollo funciona mal, la causa suele estar en la capa que nadie escribió en las especificaciones de compra.
| Parámetro | rango común | ¿Por qué cambia el resultado? |
|---|---|---|
| Espesor total | 25–75 micras | Rigidez, curvatura de bordes, rendimiento en material fino |
| película base | BOPET 12–23 µm o BOPP 15–30 µm | Retención de brillo y estabilidad a la temperatura de laminación. |
| Peso de la capa adhesiva | EVA, aproximadamente 8-25 g/m² | Fuerza de unión, turbidez, ventana de activación. |
| Brillo | 85–105 GU a 60° | Coincidencia visual con la impresión; siempre verifique el ángulo y el método |
| Ancho de banda | 305–1300 mm, cortado bajo pedido | Recorte de residuos y manipulación en la máquina. |
| ID de núcleo | 25,4 mm (1 pulgada) o 76,2 mm (3 pulgadas) | Ajuste del eje; un núcleo incorrecto detiene la ejecución el primer día |
| Longitud del rollo | 200-3000 m | Frecuencia de cambio y número de empalmes por rollo |
Los desajustes en el diámetro del núcleo causan la mayoría de las fallas el primer día. Un núcleo de 25,4 mm forzado sobre un eje de 76,2 mm corre descentrado y la onda de tensión resultante se muestra como bandas regulares de variación de brillo a lo largo de la hoja. El ancho y la longitud del rollo importan más de lo que parecen: un rollo de 3000 m reduce los cambios, pero necesita un eje y un freno que mantengan una tensión constante a medida que disminuye el diámetro.
El grosor es el otro número sobre el que vale la pena discutir, porque rara vez se trata sólo de protección. Cómo el espesor de la película da forma a una lámina laminada Todo se reduce a la rigidez, la recuperación después del calor y cómo se comporta la lámina cuando se enfría en la plataforma: tres cosas que una diferencia de 7 µm puede cambiar silenciosamente.
La mayoría de las quejas sobre "películas defectuosas" se deben a la configuración del proceso o al estado del papel, más que al rollo en sí. Cuatro reincidentes:
Aquí hay un orden de depuración viable. Burbujas de aire y ondas de agua. en la laminación generalmente siguen causas predecibles y pueden eliminarse dentro de un turno ajustando la temperatura, la presión de corte y el acondicionamiento del papel. Cuando las burbujas persisten en los ajustes correctos, la fuerza de unión a esa tinta específica es el siguiente sospechoso, y una película con mayor adherencia es una solución más barata que reducir la velocidad de la línea en un 30%.
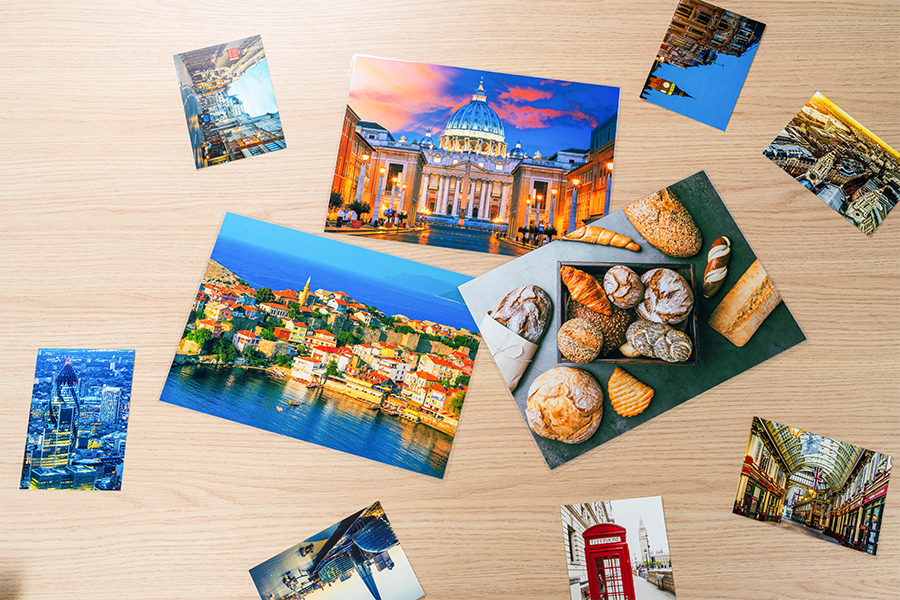 Película laminada de alta adherencia para impresiones digitales Una película térmica adhesiva para tóner digital, sólidos oscuros e impresiones fotográficas, destinada a levantar los bordes y crear burbujas cuando la unión de EVA estándar no es suficiente. Ver producto →
La elección rara vez se basa únicamente en la apariencia. El brillo brinda el mayor contraste para fotografías y sólidos oscuros, pero muestra huellas dactilares y rayones finos en los artículos manipulados. El mate oculta las marcas de manipulación y se lee mejor bajo luz directa, con cierto costo en la profundidad del color. El tacto sedoso se sitúa entre los dos y es común en los envases premium porque se siente diferente en la mano.
Comparación cualitativa basada en el comportamiento de acabado típico de las dos familias de superficies; las posiciones relativas cambian con la película base y el peso de la capa.
Cuando la misma obra de arte se ejecuta en varios acabados, mantenga la película base y el adhesivo idénticos y cambie solo el tratamiento de la superficie. La configuración de la máquina permanece constante y los operadores no vuelven a aprender un perfil de temperatura para cada SKU. Un rollo de laminado térmico mate construido sobre la misma estructura BOPET-EVA funcionará a la misma velocidad y temperatura del rodillo que su contraparte brillante.
 Película en rollo de laminación térmica mate Un rollo BOPP o BOPET/EVA con bajo brillo y reverso de borrado de escritura, adecuado para combinar configuraciones de máquina en acabados brillantes y mate. Ver producto →
Luego agregue una muestra. Una prueba de 100 hojas en su propia laminadora, a su velocidad y temperatura normales, responde más que cualquier hoja de datos, y es la única manera de obtener un rollo que tenga un brillo excelente pero que se adhiera mal a la tinta.
El brillo es mensurable, por lo que se puede especificar. Una vez que el rango de brillo, la estructura de la película, el núcleo y el ancho se escriben en el pedido, la mayoría de las variables que arruinan una tirada desaparecen incluso antes de que el rollo se cargue en el eje.
Son el mismo material en diferentes formatos. "Rollo" describe la forma de suministro y el bobinado, mientras que "película laminada brillante" se refiere al acabado de la superficie más que al embalaje.
La mayoría de los rollos de brillo térmico miden entre 85 y 105 GU a 60°. Cualquier valor inferior a 80 GU suele considerarse semibrillante sobre un sólido impreso oscuro.
No. Los rollos térmicos necesitan una temperatura de activación de EVA, normalmente entre 90 y 130 °C. Las máquinas de frío requieren una película sensible a la presión con un revestimiento.
Generalmente hay humedad en el papel, presión de presión insuficiente o temperatura del rodillo fuera de la ventana del adhesivo. Verifique el acondicionamiento del papel antes de echarle la culpa a la película.
Alrededor de 25 a 32 µm para texto y de 32 a 43 µm para portadas. La película más gruesa añade rigidez pero puede rizar las láminas delgadas.
La mayoría de los proveedores cotizan 12 meses desde la producción cuando se mantienen por debajo de 30 °C, lejos del sol directo y sobre una plataforma de extremo plano para evitar el bloqueo del rollo.
Productos recomendados
Fabricantes mayoristas de rollos de película de laminación



 English
 русский
 Español
 Português